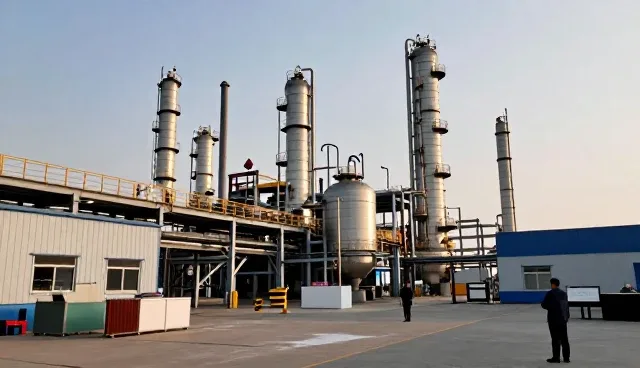
在化工原料经营与来料加工的日常运作中,原料的使用与维护是确保生产安全与效率的关键环节。化工原料的特性决定了其在储存与使用过程中需要格外注意操作规范。例如,部分化工原料具有挥发性,若在未封闭环境中长时间存放,容易导致挥发损失,影响后续加工的稳定性。因此,企业在实际操作中应优先选择具备防挥发设计的专用储存容器,并确保储存环境的通风与温控条件符合行业标准。
此外,化工原料的分类管理也是提升使用效率的重要手段。不同种类的原料对储存条件和使用环境的要求存在显著差异。例如,某些酸性物质在接触空气后容易氧化,而碱性物质则可能与金属容器发生反应,导致容器腐蚀或原料失效。企业应建立完善的原料分类档案,明确每种原料的储存温度、湿度、避光要求及安全防护措施,避免因管理不当而引发安全事故。
在实际操作中,原料的使用流程同样需要严格遵循标准化流程。以化工原料的计量与称重为例,若使用不精准的称重工具,可能导致原料配比错误,进而影响最终产品的质量。因此,企业应定期校准称重设备,确保其测量精度符合生产需求。同时,操作人员在使用前应检查原料外观是否正常,如发现异常颜色、气味或物理状态变化,应立即停止使用并进行质量检测,以避免潜在的安全风险。
随着来料加工业务的不断拓展,企业对原料的库存管理也提出了更高要求。合理的库存结构不仅有助于降低原料损耗,还能提升供应链的响应速度。例如,在化工原料的采购计划中,企业应根据历史使用数据和生产节奏,合理设置安全库存量,避免因原料短缺影响生产进度。同时,建立动态库存预警系统,当库存量接近临界值时,系统可自动提醒采购部门及时补货,从而减少因库存不足导致的停工风险。
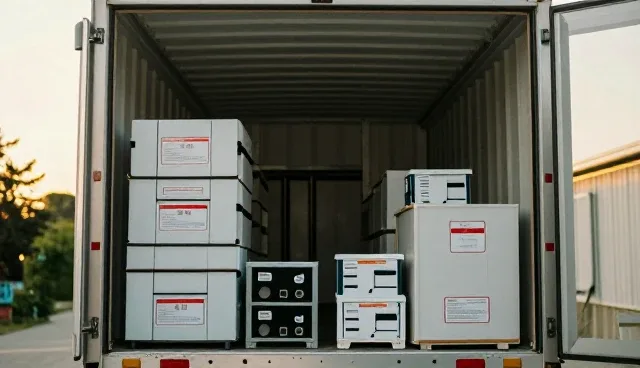
在化工原料的运输过程中,安全措施同样不可忽视。由于部分原料具有易燃、易爆或有毒等特性,运输环节必须严格按照相关法规执行。例如,运输车辆应配备防火防爆装置,驾驶员需持有特殊化学品运输资质,并确保运输过程中避免阳光直射或剧烈震动。企业还应建立运输记录制度,包括运输时间、路线、装卸人员及安全检查结果,以便在出现异常情况时能迅速追溯责任。
为了进一步提升化工原料的使用与维护效率,企业可引入智能化管理系统。例如,通过物联网技术对原料的储存环境进行实时监控,一旦发现温度或湿度超出安全范围,系统可自动发出警报并启动应急处理程序。此外,利用数字化管理平台,企业可以实现原料使用数据的可视化分析,帮助管理层更精准地制定采购和使用策略,从而优化资源配置。
在实际应用中,员工的培训与意识提升也是保障原料安全使用的重要环节。企业应定期组织员工学习化工原料的特性、安全操作规范及应急处理措施,确保每位操作人员都能熟练掌握相关知识。同时,建立完善的奖惩机制,对在原料管理中表现突出的员工给予表彰,对违规操作行为进行严肃处理,从而形成良好的安全管理氛围。